

Kontrola kvality ve výrobě ocelových svitků s barevným povlakem
Kvalita a barevně potažená ocelová cívka je určena komplexní souhrou kvality substrátu, celistvosti kovového povlaku, nanášení organického povlaku a povrchové úpravy. Pro výrobce musí systémy kontroly kvality monitorovat každou fázi výroby, aby zajistily, že konečné produkty splňují výkonnostní specifikace pro odolnost proti korozi, tvarovatelnost a vzhled.
Kontrola kvality ocelových svitků s barevným povlakem zahrnuje kontrolu surovin, monitorování v průběhu procesu a testování finálního produktu. Mezi klíčové parametry patří tloušťka povlaku, přilnavost, tvrdost, barevná konzistence a detekce povrchových vad. Kvalita konečného produktu závisí především na výrobním procesu, ale i nesprávná manipulace a skladování mohou způsobit značné škody.
Základní parametry kvality
Výkon barevně potažených ocelových svitků je určen několika vzájemně závislými parametry, které je nutné během výroby kontrolovat.
Tloušťka povlaku
Pro venkovní aplikace by tloušťka předního nátěru měla být alespoň 20 μm (základní nátěr ≥ 5 μm, vrchní nátěr ≥ 15 μm). Nedostatečná tloušťka narušuje ochranu proti korozi, zatímco nadměrná tloušťka vede k praskání a špatné adhezi.
Přilnavost a tvarovatelnost
Tvrdost tužky by měla splňovat standard 2H s výkonem ohybu 180° ≤3T. Tyto parametry zajišťují, že povlak zůstane neporušený během operací válcování a profilování bez praskání nebo delaminace.
Odolnost proti korozi
Pro venkovní aplikace je vyžadována odolnost proti solné mlze ≥500 hodin. Toto testování simuluje dlouhodobé vystavení korozivnímu prostředí a ověřuje ochranné vlastnosti nátěrového systému.
Metody měření tloušťky povlaku
Přesné měření tloušťky povlaku je nezbytné pro kontrolu kvality. Následující tabulka shrnuje hlavní metody měření a jejich aplikace.
| Metoda | Princip | Aplikace | Destruktivní |
|---|---|---|---|
| Magnetický měřič tloušťky | Elektromagnetická indukce | Magnetické substráty (ocel) | Nedestruktivní |
| Magnetický měřič vířivých proudů | Kombinovaný magnetický a vířivý proud | Magnetické i nemagnetické substráty | Nedestruktivní |
| Mikrometrická metoda | Rozdíl tloušťky před/po odstranění | Všechny typy substrátů | Destruktivní |
| Metalurgická mikroskopie | Měření průřezu | Arbitrážní testování | Destruktivní |
Standardníní postup měření
U galvanizovaných cívek s barevným povlakem je zásadní rozlišování mezi vrstvou zinku a organickým povlakem, protože standardní magnetické tloušťkoměry měří celkovou tloušťku nemagnetické vrstvy.
- Krok 1 Změřte celkovou tloušťku "nátěru zinkové vrstvy" pomocí magnetického tloušťkoměru na pěti místech více než 25 mm od okraje vzorku.
- Krok 2 Odstraňte organický povlak pomocí odstraňovače, který nenapadá vrstvu zinku. Změřte znovu na stejných místech, abyste získali tloušťku vrstvy zinku.
- Krok 3 Odečtěte tloušťku zinkové vrstvy od celkové tloušťky, abyste získali tloušťku organického povlaku.
- Standard Postupujte podle GB/T 13448-2019 "Testovací metody pro ocelové plechy a pásy s barevným povlakem" nebo ISO 2178 pro mezinárodní shodu.
Matice kontroly kvality: Klíčové ukazatele výkonu
Následující srovnání poskytuje strukturovaný přehled kritických parametrů kvality pro barevně lakované ocelové svitky.
| Parametr | Přijímací standard | Metoda měření | Dopad na výkon |
|---|---|---|---|
| Tloušťka povlaku (Front) | ≥20μm | Magnetické měřidlo / mikrometr | Ochrana proti korozi, trvanlivost |
| Tvrdost tužky | ≥2H | Test tvrdosti tužkou | Odolnost proti poškrábání, opotřebení |
| Ohyb 180° | ≤3T | T-ohybový test | Tvařitelnost, odolnost proti praskání |
| Odolnost proti nárazu | ≥9J | Rázová zkouška | Trvanlivost při manipulaci |
| Odolnost proti solné mlze | ≥500 h | Komora pro solnou mlhu | Dlouhodobá ochrana proti korozi |
| Barevný rozdíl | <3ΔE | Spektrofotometr | Estetická konzistence |
| 60° lesk | >60 | Měřič lesku | Vizuální vzhled |
Průběžná kontrola kvality
Během výroby přísná opatření kontroly kvality v průběhu procesu odhalují a rychle opravují potenciální problémy. Mezi klíčové kontrolní body patří:
- Aplikace nátěru Tloušťka povlaku je průběžně sledována pomocí nedestruktivních zkušebních metod. Rychlost nanášení i teplota jsou řízeny, protože nesprávná teplota může mít za následek povlak se špatnými fyzikálními vlastnostmi.
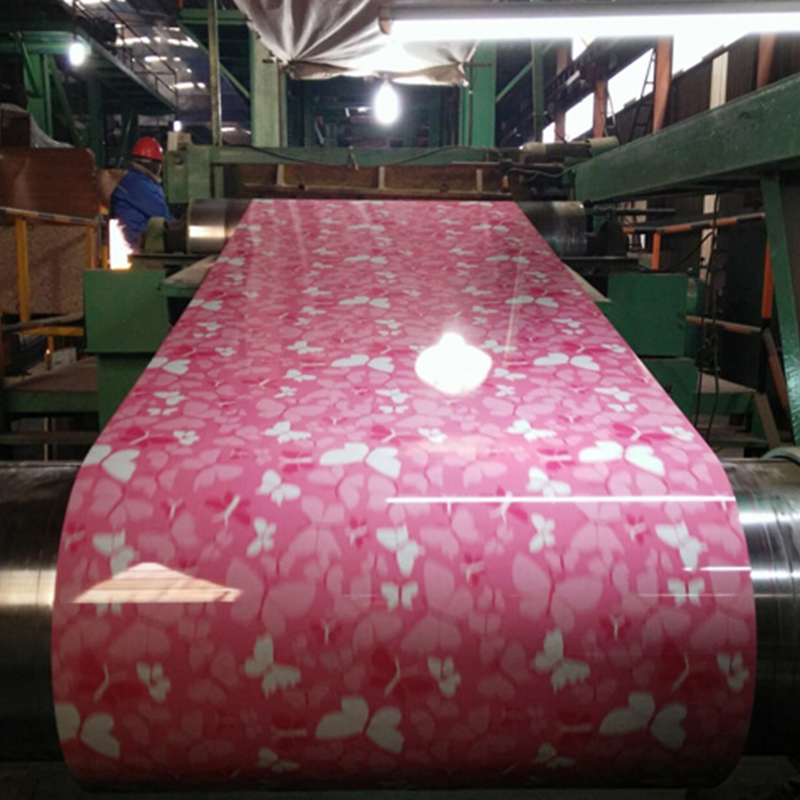
- Kontrola povrchu Vizuální kontroly odhalí povrchové vady, jako jsou škrábance, promáčkliny nebo dírky. Automatizované kontrolní systémy využívající kamery a senzory skenují povrch vysokou rychlostí, aby odhalily i ty nejmenší nepravidelnosti.
- Testování přilnavosti Zkoušky příčného řezu a nárazu ověřují pevnost spojení mezi povlakem a substrátem a zajišťují, že povlak zůstane během tvářecích operací neporušený.
Běžné povrchové vady a prevence
Povrchové vady mohou ovlivnit jak vzhled, tak výkon barevně potažených ocelových svitků. Uvědomění si běžných závad umožňuje proaktivní prevenci.
- Škrábance Způsobeno nesprávnou manipulací nebo kontaktem s ostrými předměty během zpracování. Zabraňte opatrným zacházením a používáním ochranných materiálů.
- Pinholes Drobné otvory v povlaku, které vystavují substrát korozi. Kontrolováno důsledným nanášením nátěru a řádným vytvrzením.
- Pomerančová kůra Nerovnoměrná povrchová struktura způsobená nesprávným tokem nátěru nebo podmínkami vytvrzování. Kontrolováno pomocí optimalizovaného složení nátěru a procesních parametrů.
- Barevný rozdíl Rozdíly v barvě mezi šaržemi nebo v rámci jedné cívky. Kontrolováno pomocí přesných pigmentových disperzí a systémů přizpůsobení barev.
Požadavky na skladování a manipulaci
Správné skladování je nezbytné pro zachování kvality barevně lakovaných ocelových svitků po výrobě. Nesprávné skladování může způsobit poškození povlaku, rezivění a odlupování.
- Životní prostředí Skladujte v suchých, dobře větraných prostorách s vlhkostí pod 70% a teplotou mezi 5°C a 40°C. Vyvarujte se extrémních teplotních výkyvů, které mohou způsobit kondenzaci.
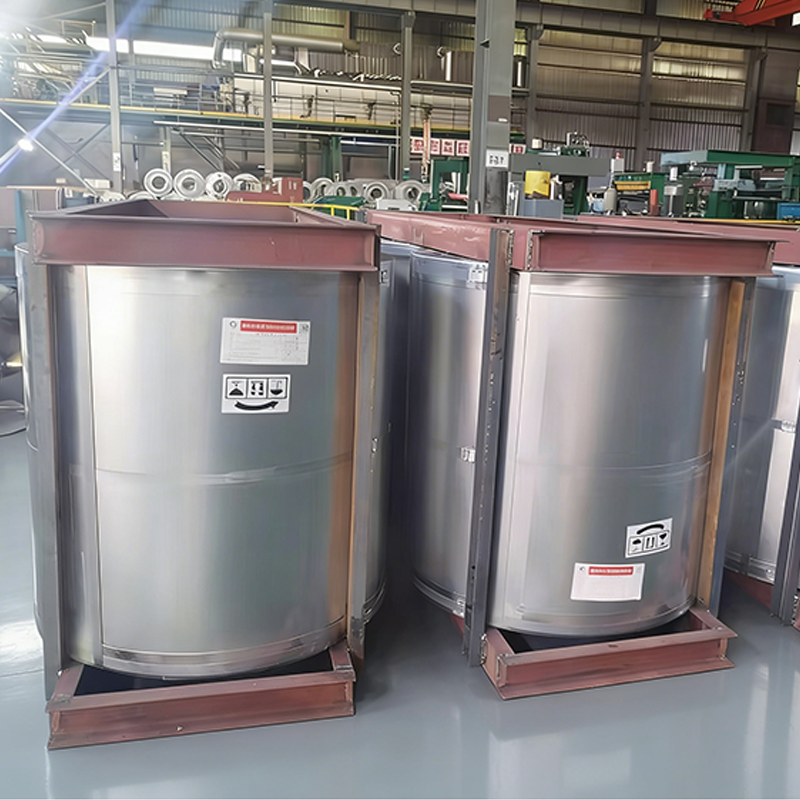
- Polohování Cívky musí být skladovány svisle (stojící) na vyhrazených dřevěných nebo plastových sedlech. Spodní část cívky by měla být alespoň 10 cm nad zemí.
- Stohování Omezte stohování na maximálně 3 vrstvy. Mezi vrstvami používejte suché, čisté dřevěné podložky, aby se tlak rovnoměrně rozložil. Mezi sousedními cívkami udržujte mezeru alespoň 10 cm.
- Manipulace Použijte speciální spirálové vysokozdvižné vozíky nebo C-háky. Ke zvedání nepoužívejte ocelová lana, protože to může deformovat cívku a poškodit povlak.
- Originální Balení Během skladování udržujte původní obal neporušený. Pokud je obal otevřen za účelem kontroly, okamžitě jej obnovte.
Závěr
Kontrola kvality pro barevně potažená ocelová cívkas je komplexní proces zahrnující výběr substrátu, aplikaci nátěru, kontrolu povrchu a správné skladování. Mezi klíčové parametry kvality patří tloušťka povlaku (≥20μm), přilnavost (tvrdost tužky 2H), tvarovatelnost (≤3T ohyb) a odolnost proti korozi (≥500h solná mlha).
Přesné měření pomocí magnetických tloušťkoměrů, mikrometrických metod nebo metalurgické mikroskopie zajišťuje konzistentní kvalitu. Systémy průběžné kontroly včas odhalí vady, zatímco správné skladování a manipulace zabrání poškození po výrobě. Když jsou všechny prvky kontroly kvality správně implementovány, barevně lakované ocelové svitky poskytují spolehlivý výkon s životností v rozmezí 7-25 let v závislosti na zvoleném nátěrovém systému.
Často kladené otázky
Minimální tloušťka předního nátěru pro venkovní aplikace je 20 μm, skládající se ze základního (≥5 μm) a vrchního nátěru (≥15 μm). Nedostatečná tloušťka snižuje ochranu proti korozi a životnost.
Tloušťku povlaku lze měřit nedestruktivními metodami (magnetický tloušťkoměr, magneticko-vířivý proud) nebo destruktivními metodami (mikrometr, metalurgická mikroskopie). U pozinkovaných svitků se musí vrstva zinku a organický povlak měřit odděleně.
Doporučený rozsah skladovacích teplot je 5 °C až 40 °C s relativní vlhkostí nižší než 70 %. Vyvarujte se extrémních teplotních výkyvů, které mohou způsobit kondenzaci a poškození nátěru.
Ocelové svitky s barevným povlakem musí být skladovány vertikálně (stojící), protože horizontální skladování může způsobit deformaci, zborcení svitku a poškození povlaku. Vertikální skladování také snižuje riziko poškození povlaku tlakem při stohování.
Stohování should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Primárním standardem v Číně je GB/T 13448-2019 „Testovací metody pro ocelové plechy a pásy s barevným povlakem“. Mezi mezinárodní normy patří normy ISO 2178 a ASTM pro měření tloušťky a testování výkonu.
Povlak je významným výrobním nákladem. Každý mikron tloušťky povlaku představuje pro velké výrobce náklady na materiál přibližně 1 milion USD. Přesná kontrola tloušťky může ušetřit značné náklady při zachování kvality.
Pro venkovní aplikace je požadována odolnost proti solné mlze minimálně 500 hodin. Tento test ověřuje schopnost povlaku chránit ocelový podklad v korozivním prostředí, jako jsou pobřežní nebo průmyslové zóny.